


Explorer les 5 étapes du contrôle qualité
Contrôle des matières premières et des lots de poudre
Après le broyage à boulets de chaque lot de poudre préparé, un échantillon est prélevé pour évaluation. Notre procédure documentée prévoit des lots typiques de 300 kg or 600 kg et le prélèvement d’un échantillon de 1 kg par lot.
Le matériau prélevé sert à préparer des éprouvettes pour évaluer les propriétés du matériau avant l’approbation du lot pour la production.
Préparation des éprouvettes et évaluation des matériaux
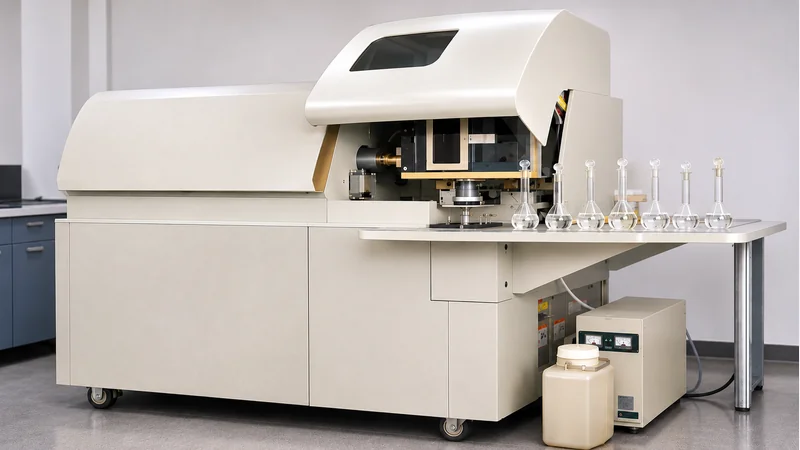
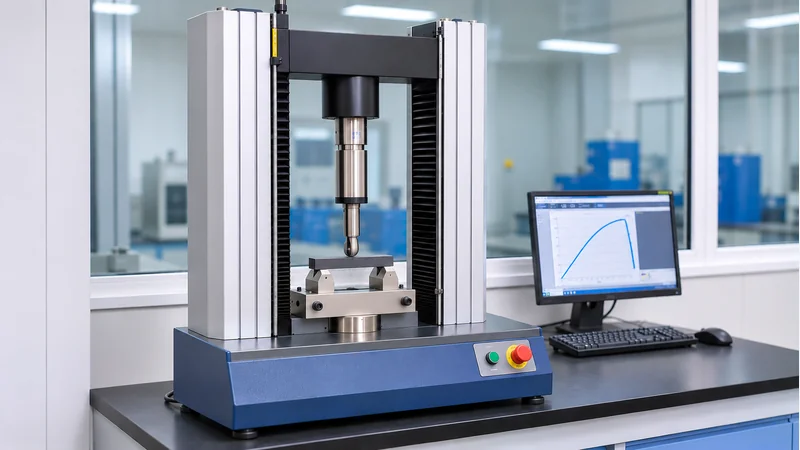
Des échantillons du lot de poudre préparé servent à fabriquer les éprouvettes adaptées aux essais prévus. Les groupes d’éprouvettes documentés comprennent des éprouvettes de résistance mécanique, de dureté, de ténacité aux chocs et d’usure abrasive.
| Méthode d’essai | Éprouvette documentée | Objectif |
|---|---|---|
| Mesure de la saturation magnétique | Éprouvettes de résistance mécanique | Évalue les caractéristiques magnétiques liées au liant et contribue à l’analyse de l’équilibre en carbone pour les nuances concernées. |
| Mesure du champ coercitif (Hc) | Éprouvettes de résistance mécanique | Contribue à l’évaluation des caractéristiques microstructurales des nuances concernées. |
| Essai de résistance à la rupture transversale (TRS) | Éprouvettes de résistance mécanique | Évalue la résistance à la rupture dans des conditions d’essai de flexion définies. |
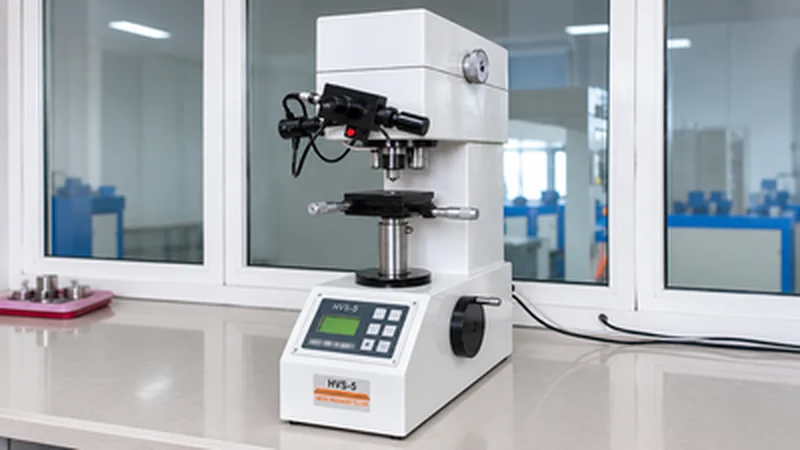
| Essai de dureté Vickers (HV) | Éprouvettes de dureté | Vérifie la dureté par rapport aux spécifications de la nuance concernée. |
| Mesure de la masse volumique | Éprouvettes de résistance mécanique | Vérifie la masse volumique par rapport aux exigences du matériau. |
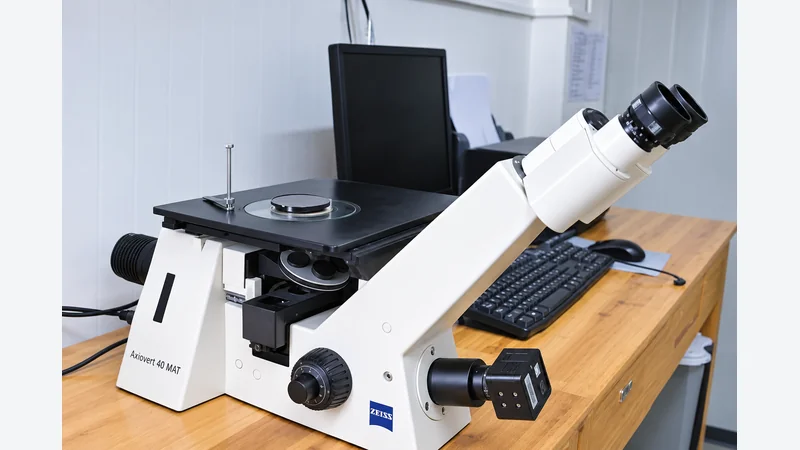
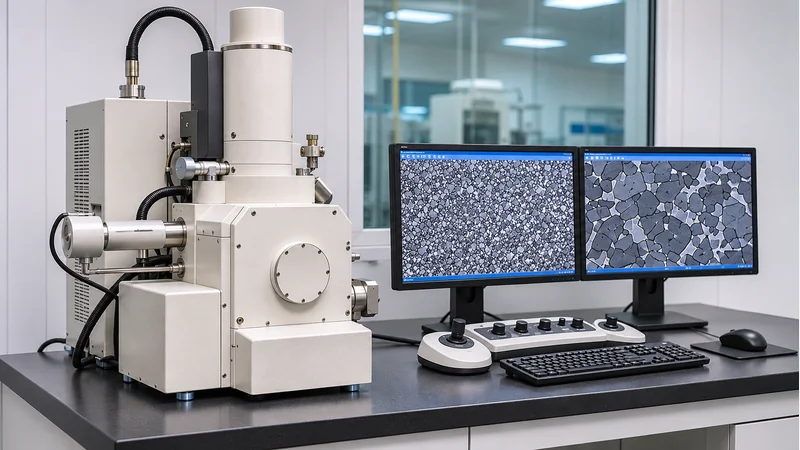
| Examen métallographique | Éprouvettes de dureté | Examine la microstructure et identifie les défauts pertinents. |
| Essai de ténacité aux chocs | Éprouvettes de ténacité aux chocs | Évalue le comportement sous choc selon une méthode d’essai définie. |
| Essai d’usure abrasive | Éprouvettes d’usure abrasive | Compare le comportement à l’usure dans des conditions de laboratoire définies. |
Ces essais renseignent sur la nuance sélectionnée dans des conditions d’essai définies. Les résultats sont examinés au regard des exigences applicables avant le passage du lot en production.
Les mesures de saturation magnétique et de champ coercitif doivent être interprétées selon la nuance, notamment lorsque la composition du liant varie. Les résultats d’usure en laboratoire ne permettent pas de prédire directement la durée de vie en service.
Contrôle du frittage et des procédés de fabrication
Une fois les résultats d’essai pertinents évalués au regard des exigences applicables, le lot de poudre peut être libéré pour la production.
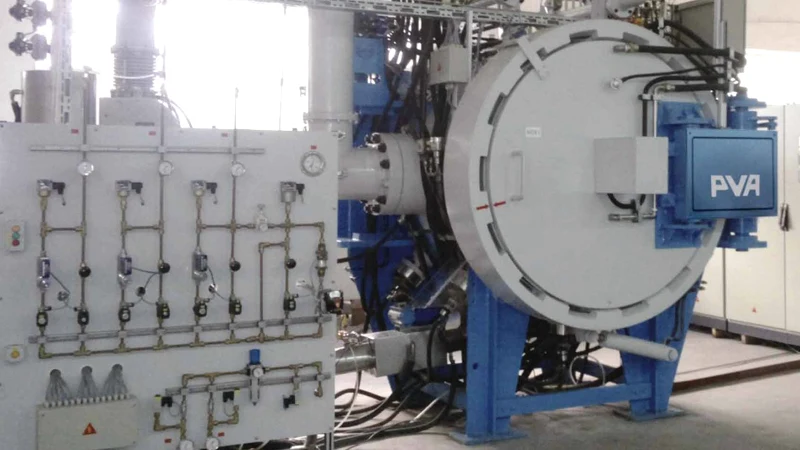
La fabrication se poursuit par les opérations de mise en forme et de frittage prévues. Selon la conception du composant, les étapes suivantes peuvent comprendre la rectification de précision et l’usinage par électroérosion (EDM).
Les paramètres de procédé et les contrôles en cours de fabrication doivent respecter les instructions approuvées pour la nuance de carbure et la géométrie de la pièce.
Inspection des composants finis
Après le frittage, des échantillons de produits sélectionnés sont évalués afin de vérifier les caractéristiques du matériau concernées. Notre procédure documentée prévoit notamment des mesures magnétiques, des essais de dureté, des mesures de masse volumique et des examens métallographiques sur des échantillons après frittage.
Vérification du matériau
- Saturation magnétique, le cas échéant
- Champ coercitif, le cas échéant
- Dureté Vickers (HV)
- Masse volumique
- Examen métallographique d’échantillons sélectionnés
Inspection dimensionnelle et visuelle
- Dimensions critiques et tolérances
- Exigences géométriques applicables
- Exigences d’état de surface
- État des arêtes et défauts visibles
- Conformité aux plans et spécifications approuvés
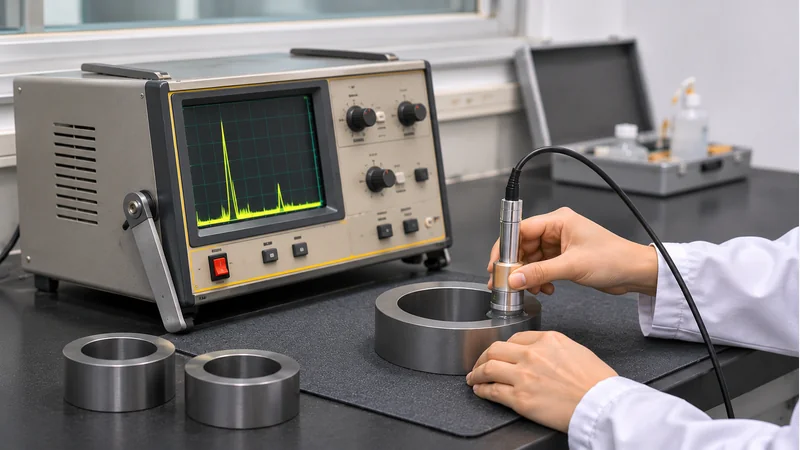
Revue qualité finale et libération
Les résultats des inspections et des essais sont examinés au regard des exigences de la nuance de carbure, des plans approuvés et des spécifications du client. La revue finale détermine si le produit satisfait aux critères d’acceptation applicables sur la base des résultats d’essai des échantillons.
L’objectif est de fournir des composants sur mesure en carbure de tungstène cémenté, fabriqués et inspectés selon des exigences techniques définies.
Des exigences qualité pour vos composants en carbure sur mesure ?
Communiquez vos plans, tolérances, conditions de fonctionnement et exigences d’inspection à notre équipe technique.
Discuter de vos besoins